建築資材などで使用される鋼管は、図面で示された長さや経路で適切に接続する必要があります。その際に用いられる加工方法の一つが「ねじ切り加工」です。
ねじ切り加工は、金属にねじ山を形成する加工です。加工したねじ山を利用して継手をねじ込むことで、溶接を行わずに配管を接続できます。そのため、現場での施工負担を軽減しやすく、高度な溶接技術を必要としない点が特長です。
今回は、鋼管材料における接続部のねじ切り加工にはどのような種類があるのか、またメリット・デメリット、ねじ切り加工に適した材料について紹介します。
ねじ切り加工とは
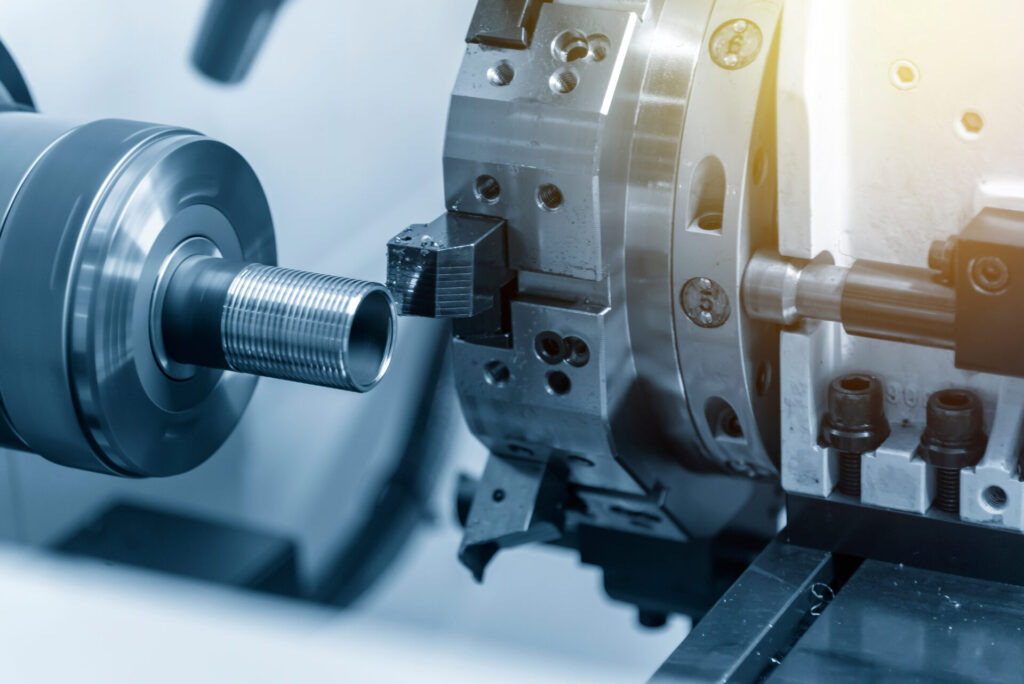
ねじ切り加工とは、鋼管などの金属にねじ山を形成する加工です。ねじ山は、部材の外側に加工する「おねじ(外ねじ)」と、内側に加工する「めねじ(内ねじ)」の2種類があります。鋼管では、継手と接続するために、管端へおねじを加工するケースが一般的です。
ねじ切り加工を施した鋼管は、水道管やガス管などの配管材(パイプ材)として広く使用されています。
配管工事の現場では、建物の規模や配管ルートに応じて複数の鋼管を接続しなければなりません。接続方法には溶接などがあるものの、溶接には専門的な技術や施工時間が必要です。
そこで、鋼管の端部にねじ切り加工を施しておけば、継手をねじ込むだけで接続することができ、施工時間の短縮や施工効率の向上につながります。
鋼材の種類別|ねじ切り加工の向き・不向き
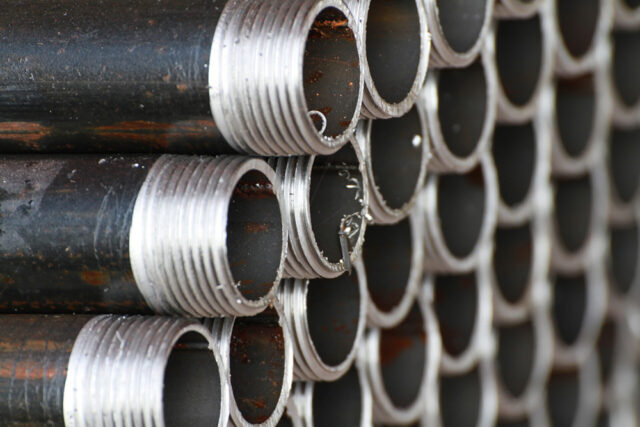
ねじ切り加工のしやすさは、素材の種類や特性によって異なります。ここでは、ねじ切り加工に向いている素材と向いていない素材について、それぞれの特徴を紹介します。
【ねじ切り加工の向き・不向き】
|
ねじ切り加工に向いている素材:鋼・鉄
炭素を含む鋼や鉄は、強度と靭性のバランスに優れ、耐熱性が高いことから、ねじ切り加工に適した素材とされています。
代表的なものとして挙げられるのは、一般構造用圧延鋼材(SS材)、炭素工具鋼(SK材)、機械構造用炭素鋼(S-C材)です。いずれも加工性に優れており、建築資材や設備材など幅広い用途で使用されています。
ねじ切り加工に向いていない素材:チタン・アルミ・ステンレス
鋼や鉄と比較すると、チタンやアルミ、ステンレスは素材特性の影響を受けやすく、ねじ切り加工の難易度が高い素材です。
チタンは、軽量・強度・難錆といった性質があり、船舶や車両のエンジンなど幅広い分野で使用されています。素材としては重厚感や高級感がある一方で、引張強度が高く切削抵抗が大きいことから、工具が摩耗しやすい素材です。
アルミは軽量で加工性に優れ、自動車部品やサッシなどの建築材料に広く使用されています。しかし、酸化や熱膨張が起こりやすく、切削条件によっては切りくずが工具へ付着しやすい傾向にあります。
ステンレスは耐食性や耐久性に優れ、水回り設備や食品機械、建築設備などで広く使用されている素材です。しかし、加工硬化を起こしやすく、切削を進めるにつれて材料が硬くなり、工具への負荷が大きくなります。
また、熱伝導率が低く切削熱が逃げにくいことから、工具摩耗や焼き付きが発生しやすいという特徴があります。安定して加工するためには、適切な工具や加工条件の管理が必要です。
なお、素材にかかわらず、肉厚が薄い部材では切削時のせん断力によって変形や破断が生じる場合があります。
ねじ切り加工の方法と特徴
ここからは、具体的にねじ切り加工の方法とその特徴について紹介します。下記の表は転造ねじ加工と切削ねじ加工の違いをまとめたものです。
| 転造ねじ加工 | 切削ねじ加工 | |
|---|---|---|
| 加工方法 | 圧縮成形 | 切削 |
| 強度 | 高い | 標準 |
| 切りくず・バリ | 発生しない | 発生する |
| 初期費用 | 高い | 比較的低い |
| 小ロット対応 | 向いていない | 向いている |
| 複雑形状の対応 | 苦手 | 得意 |
詳しくは以下で解説します。
転造ねじ加工
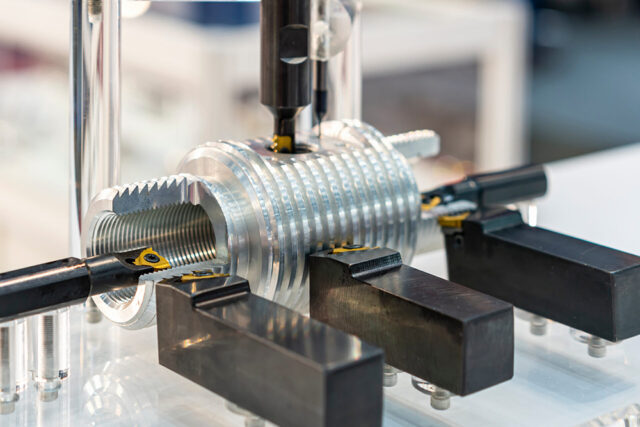
転造ねじ加工(ローリング加工)とは、加工物を回転させながら圧力を加えてねじ山を成形する塑性加工の一つです。棒状の素材を転造ダイス(ねじ山形状の溝が刻まれた工具)で挟み、回転させながら圧縮して円筒表面を成形します。
切削加工では加工物を削ぎ落として形成するのに対し、転造ねじ加工は素材を圧力で変形させて形成します。そのため、繊維状金属組織(ファイバーフロー)が切断されにくく、強度が高いことがメリットです。また、切りくずやバリが発生しづらいため、それらの処理費用を抑えられる点もメリットといえます。
デメリットとしては、加工物を圧縮・凝縮するための金型製作の初期費用がかかる点です。さらに、金型設計やモックアップ製作の期間が必要となることから、作業工程が長期化する傾向があります。
切削ねじ加工
切削ねじ加工とは、加工物の一部を削り取って成形する加工方法です。
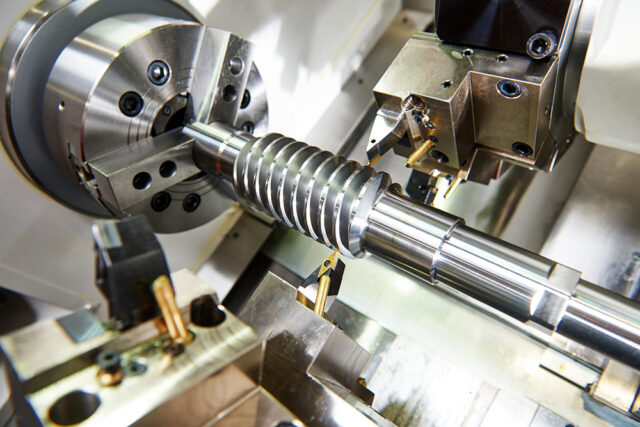
代表的な方法としてNC旋盤での加工があり、回転させた加工物に工具を当てて削る「旋削加工」と、加工物に回転させた工具を当てて削る「転削加工」に分類されます。
鋼管のおねじ加工には、円筒状素材の加工に適した「旋削加工」が採用されることが一般的です。旋削加工では、旋盤やねじ製作に特化した「ねじ切り盤」と称される工作機械が使用されます。
また、旋盤加工でねじ切り加工をする際には、「ねじ切りバイト」と呼ばれる専用工具を使用します。前述した「転造ねじ加工」とは異なり、工具を付け替えれば「おねじ」だけでなく「めねじ」の加工が可能で、複雑かつ多様な形状を成形しやすい点がメリットです。
デメリットとしては、切削工程を行う際に切りくずやバリが生じやすく、除去費用の発生や作業工程が長期化することが挙げられます。
関連記事:「切削加工」とは? どんな種類や特徴がある? 注意したいポイントなども解説
ねじ切り加工で注意すべきポイント
ねじ切り加工では、加工物の材質や形状によって加工精度や作業性が左右されます。条件によっては工具の破損や加工不良につながるため、事前に難しさを理解しておくことが大切です。
ここでは、ねじ切り加工で注意すべきポイントについて解説します。
【ねじ切り加工で注意すべきポイント】
|
1.工具が破損することがある
加工物のねじ穴(外径)が小さく、深さがある場合は、加工する工具にかかるせん断力が大きくなり、工具が折損するリスクが高まります。
万が一、工具が加工中に破損すると、折れた工具がねじ穴内に残ってしまい、除去が困難になってしまうでしょう。場合によっては工具交換だけでなく、加工物の再製作が必要になり、コストや納期に影響を及ぼすおそれがあります。
また、切りくずが適切に排出されずにねじ山へ絡み付くと、表面粗さの悪化や工具の欠損、加工不良につながる可能性があります。安定した加工を行うには、切りくずを適切に排出できる加工条件や工具を選定し、必要に応じて切りくず処理を行うことが重要です。
2.材質に応じて加工条件の設定が必要
ねじ切り加工では、加工する素材に合わせて回転速度や送り速度、切削油剤、工具の種類などの加工条件を適切に設定する必要があります。
特に、チタンやステンレスなどは切削抵抗が大きく、工具への負荷が増えやすい素材です。ねじ切り加工の難易度が高い素材を扱う場合は、材質に応じた加工条件を設定することが重要になります。
3.高精度な加工には技術が必要
深いねじ穴を加工する場合は、専用のロング工具を使用するか、複数回に分けての加工が必要です。しかし、途中で工具を継ぎ替えて加工すると、継ぎ目にわずかな段差が生じ、ねじ精度が低下するおそれがあります。
一般的に、最適なねじ穴深さはねじ穴(外径)の2倍程度です。また、加工物の板厚が薄いとねじ山が立てられず、加工自体が困難とされています。
ねじ切り加工も鋼管加工のベストアドバイザー宮脇鋼管へ
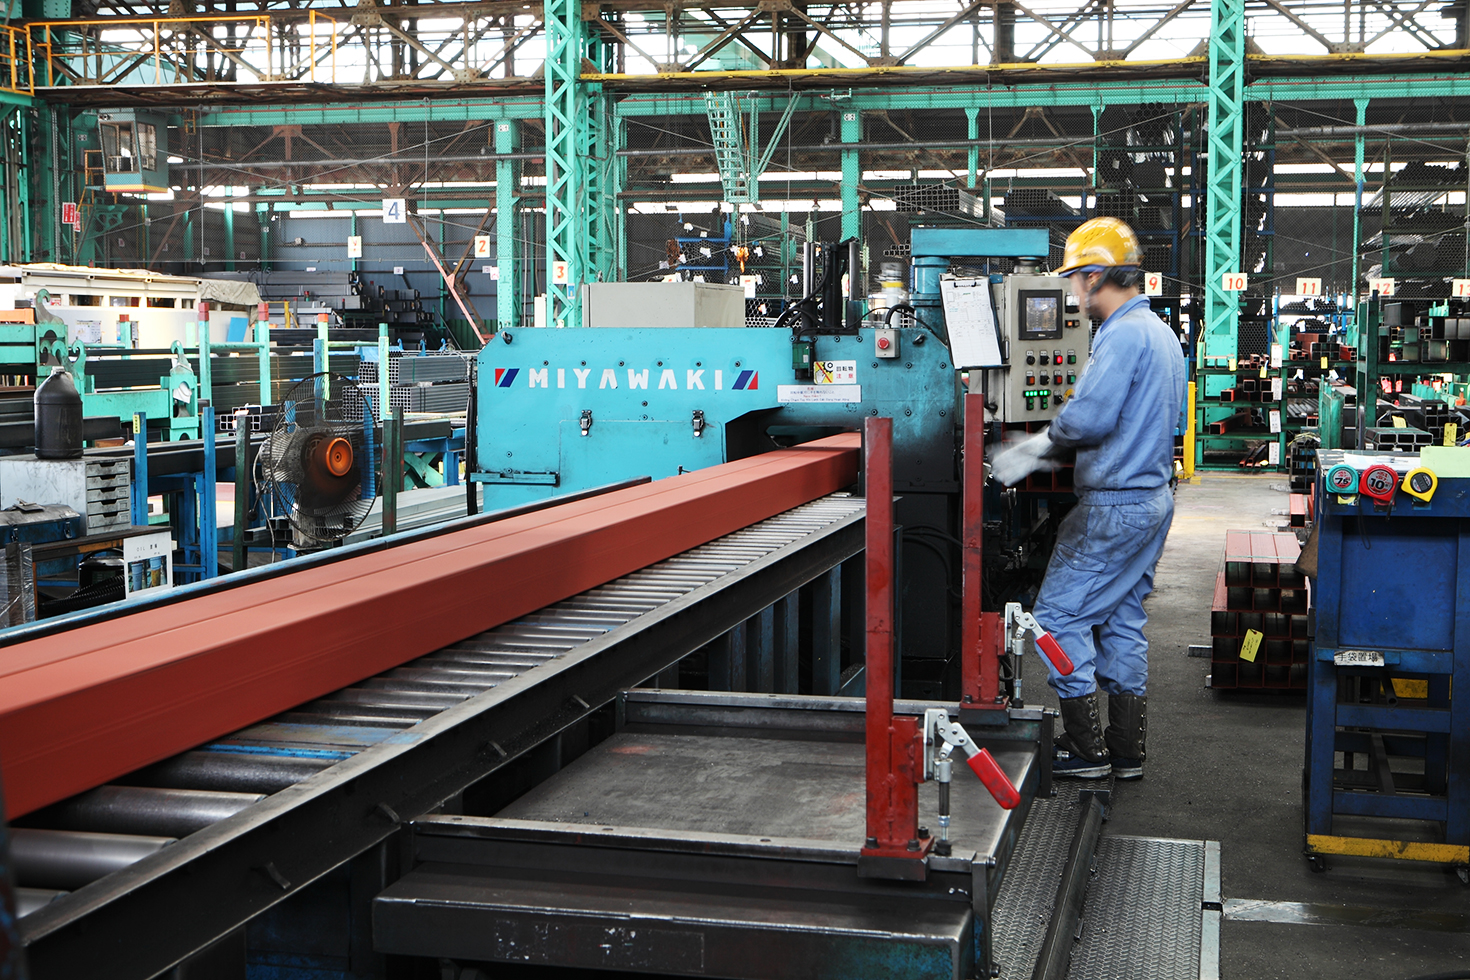
ねじ切り加工では、精度を安定させるために、工具の管理、加工条件の最適化、ワークの確実な固定を特に重視しています。工具の摩耗状況を定期的に確認し、適切なタイミングで交換することで、ねじ山の寸法や表面品質のばらつきを抑えています。
また、材料に応じて切削速度や送り速度、切削油などの加工条件を最適化し、加工硬化や焼き付きを抑制。さらに、加工後はねじゲージなどによる寸法・精度検査を行い、不良品の流出防止にも努めています。
ロットの大小に関わらず即納提案し、加工のすべてを品質管理いたしますのでご安心ください。
鉄の鋼管をお客様がすぐに使える状態の製品に加工してお届けすることができる新しい加工サービスも実施しております。
- 難しい加工に対応できるか?
- まずは在庫を確認したい
- 鋼材の価格と納期が知りたい
- 詳細な見積もりが欲しい
など、鋼管加工の総合技術商社として、最新の鋼構造加工システムを提案する宮脇鋼管へお問い合わせください。